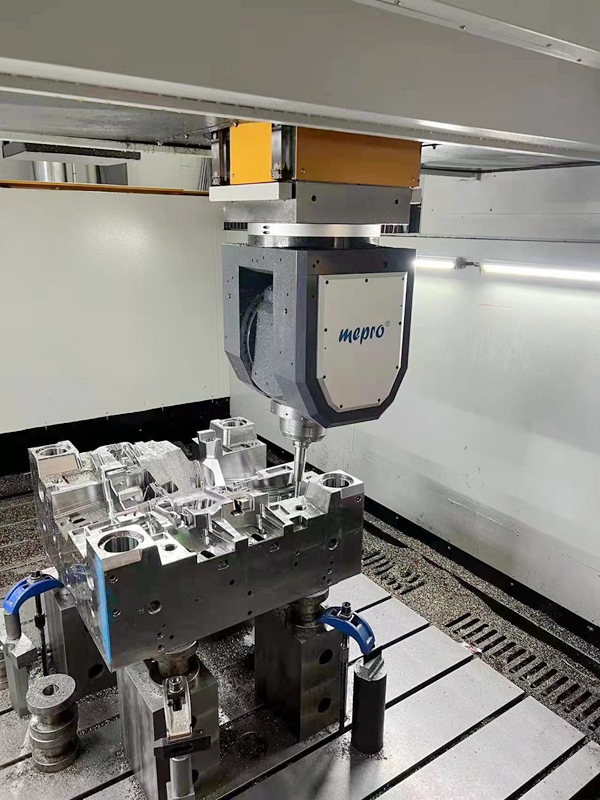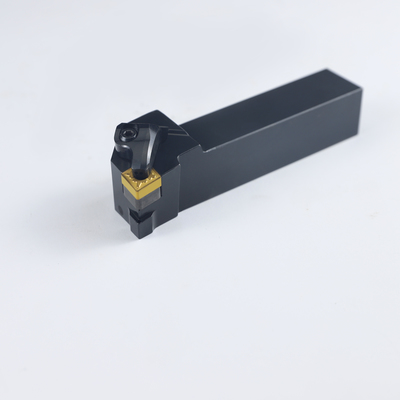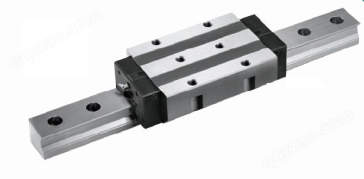
TZ-SP63 是一款广泛应用于数控机床的功能部件,通常作为动力刀塔或液压刀塔的核心组件,用于安装切削刀具并实现自动换刀与高精度加工。本文从结构、工作原理、特点及应用等方面进行介绍。
一、结构与组成
TZ-SP63 机床功能部件主要由以下部分构成:
- 刀盘本体:用于安装刀夹和刀具,具有多个工位(常见为6、8、12工位)。
- 传动机构:包括蜗轮蜗杆、齿轮或凸轮机构,负责刀盘的旋转与定位。
- 驱动单元:通常为伺服电机或液压马达,提供分度与锁紧动力。
- 定位与锁紧装置:采用三齿盘或端面齿盘,实现高刚性、高精度定位。
- 冷却与润滑接口:确保内部运动部件寿命与切削冷却。
二、工作原理
TZ-SP63 的工作过程一般分为以下步骤:
- 换刀指令:数控系统发出换刀信号,驱动单元启动。
- 松开锁紧:液压或机械机构先将刀盘松开,解除齿盘锁紧。
- 分度旋转:传动机构带动刀盘旋转至目标刀位。
- 精定位与锁紧:齿盘啮合,液压或弹簧力将刀盘锁紧,确保切削刚性。
- 刀具切削:完成换刀后,机床执行加工任务。
三、主要特点
- 高精度:重复定位精度可达±0.002mm,满足精密加工需求。
- 高刚性:三齿盘锁紧结构,抗切削力矩强。
- 快速换刀:相邻刀位换刀时间可缩短至0.3~0.5秒。
- 可靠性高:采用耐磨材料与密封结构,适应长时间连续加工。
- 兼容性强:可匹配多种数控系统与机床接口。
四、典型应用
TZ-SP63 广泛用于:
- 数控车床与车铣复合中心
- 加工中心(立式/卧式)
- 自动化生产线
- 精密机械加工领域
五、选型与维护建议
- 选型:根据机床接口尺寸、刀位数量、刀具重量及切削扭矩选择合适的 TZ-SP63 变型。
- 维护:定期检查液压油清洁度、润滑脂状态及齿盘磨损情况;避免超载使用,防止锁紧失效。
- 故障排除:换刀异响或定位不准时,应检查传动件磨损、传感器信号及液压压力。
六、
TZ-SP63 机床功能部件是数控机床实现自动化、高精度加工的关键执行单元。合理选型、正确使用与定期维护,可显著提升机床效率与加工质量。