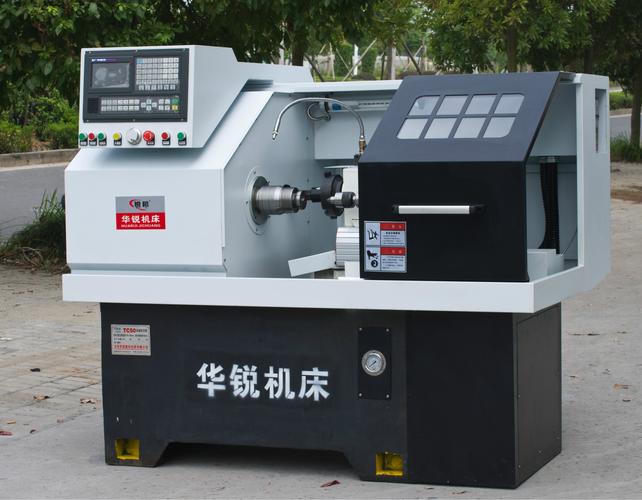
在金属切削加工领域,高强度车方机、液压自动车床、液压车方数控机床(简称车方机)正成为批量生产多边形零件(如四方、六角、八角等)的核心装备。与普通数控车床不同,这类机床将高速车削与多边形铣削功能集成于一体,其性能优劣很大程度上取决于关键功能部件的设计与配置。
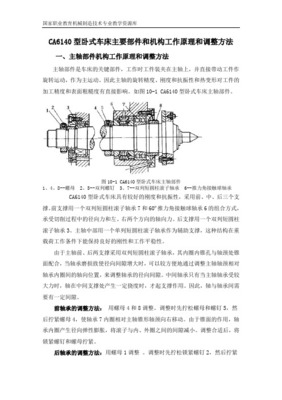
一、主轴与同步控制部件
车方机的核心在于“车”与“方”的同步。主轴采用高刚性、高转速的精密角接触轴承组,确保在重切削下仍能保持微米级径向跳动。主轴配备高分辨率编码器,与伺服刀架(或副主轴)的旋转轴实现电子齿轮同步,从而在工件旋转的通过飞刀或铣削头完成多边形轮廓加工。液压自动车床则常采用液压卡盘与主轴制动单元,实现快速夹紧与分度。
二、液压系统与执行部件
“液压自动”与“液压车方数控”中的液压系统,负责卡盘夹紧、尾座顶紧、刀架松开/锁紧以及部分轴向进给。关键功能部件包括:
- 液压站:高压变量泵、蓄能器、溢流阀组,提供稳定压力与流量,减少切削中的压力波动。
- 液压卡盘/弹簧夹头:高夹持力与重复定位精度,适应高强度断续切削。
- 液压刀塔或液压伺服刀架:实现快速换刀与可靠锁紧,部分车方机采用液压分度刀盘,配合伺服主轴完成多边形加工。
三、进给伺服与导轨部件
高强度车方机要求X/Z轴具备高加速度与刚性。通常采用:
- 高刚性直线滚柱导轨或硬轨(矩形导轨),前者适合高速轻载,后者适合重载车方。
- C3级精密滚珠丝杠,配预拉伸结构,减少热变形。
- 绝对值伺服电机,避免开机回零,提升自动化程度。
对于车方功能,有的机床采用Y轴或C轴联动,需配备高响应伺服驱动与动态误差补偿。
四、车方专用功能部件
- 飞刀盘:安装在主轴或副主轴上,通过多把成形刀完成多边形铣削,刀具可调半径。
- 多边形车削附件:利用主轴与刀盘转速比(如1:2车四方,1:3车六方)实现连续分度。
- 自动上下料机械手或料仓:与液压卡盘联动,实现无人化批量生产。
- 高压冷却与排屑装置:针对高强度材料(如45钢、40Cr、不锈钢),需配置中心出水或高压断屑冷却系统。
五、检测与数控系统部件
液压车方数控机床依赖高性能数控系统(如西门子828D、发那科0i-TF、台湾新代等)实现主轴同步、多边形插补、刀具补偿。关键功能部件还包括:
- 光栅尺或编码器全闭环控制(选配)。
- 在线测头或对刀仪,减少调机时间。
- 安全门锁与液压压力检测开关,保障自动化运行。
六、选型建议
- 根据工件边长与材质选择主轴功率与液压卡盘夹持力。
- 若批量加工六角螺母、四方螺栓等,优先选择带飞刀盘的车方机,并确认主轴与刀盘同步精度。
- 高强度切削时,关注床身铸铁牌号(如HT300)与导轨淬火硬度。
- 液压系统应具备油温冷却与过滤,避免因油温升高导致夹紧力衰减。
- 要求供应商提供功能部件品牌清单(如主轴轴承、伺服电机、液压阀),以确保长期可靠性。
高强度车方机与液压自动车床的竞争力,归根结底体现在功能部件的选材、精度与系统匹配上。只有深入理解主轴同步、液压执行、伺服进给及车方专用附件之间的协同关系,才能选购到真正高效、稳定的多边形加工设备。