在机床行业中,车床作为最基础且应用最广泛的切削设备,其性能直接决定了加工效率和精度。而评定一台车床的优劣,往往首先看它的‘心脏’——主轴,以及支撑其整体性能的各类功能部件。本文将深入探讨车床主轴厂家的现状、关键功能部件的技术要点,以及二者如何共同塑造现代机床的核心竞争力。
一、车床主轴:机床的‘心脏’
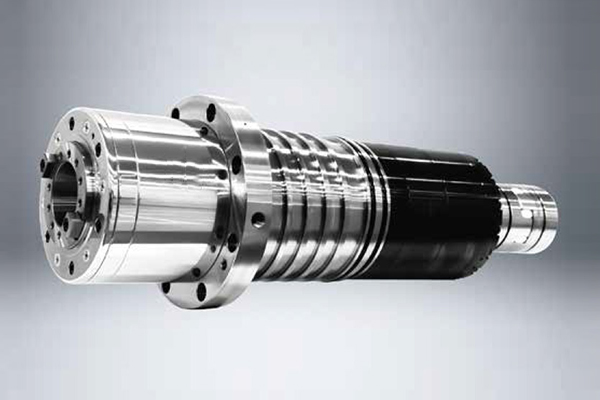
主轴是车床最关键的部件之一,它不仅要带动工件旋转,还要在高速、重载下保持极高的回转精度和刚性。主轴的质量直接影响加工表面的粗糙度、尺寸精度以及刀具寿命。
1. 主轴厂家的核心技术
优秀的车床主轴厂家通常专注于以下几个维度:
- 轴承配置与预紧:采用高精度角接触球轴承、圆柱滚子轴承或液体静压/动压轴承。合理的预紧力可提高刚性,但过大会导致发热。
- 温度控制:通过油冷、水冷或对称冷却结构减少热变形,保证长期加工稳定性。
- 动平衡等级:高速主轴需达到G1.0甚至更高,以避免振动。
- 接口标准:如A2、D1、卡口式等,需与国际刀具接口兼容。
2. 国内外主要车床主轴厂家
- 国际品牌:如德国GMN、瑞士Stieber、日本NSK(精工)、瑞典SKF,这些企业凭借材料、热处理和超精加工工艺,垄断高端市场。
- 国内代表:洛阳轴承、哈尔滨轴承、无锡机床主轴、安阳鑫盛等,在中端市场占有率较高,部分企业已突破电主轴技术,向高速、高刚性方向迈进。
选择主轴厂家时,用户应关注其是否能提供定制化设计(如通孔直径、转速范围、安装法兰),以及是否具备完善的动平衡测试和寿命试验能力。
二、机床功能部件:协同决定整体性能
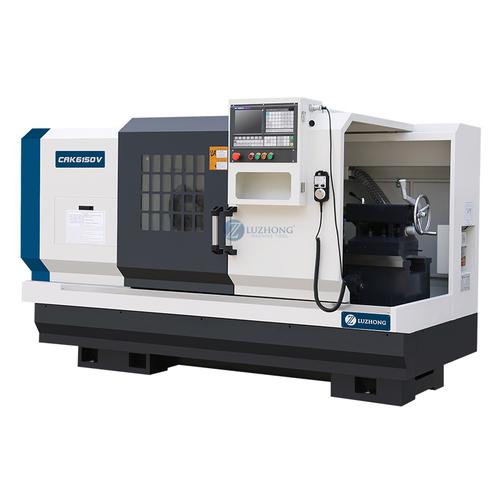
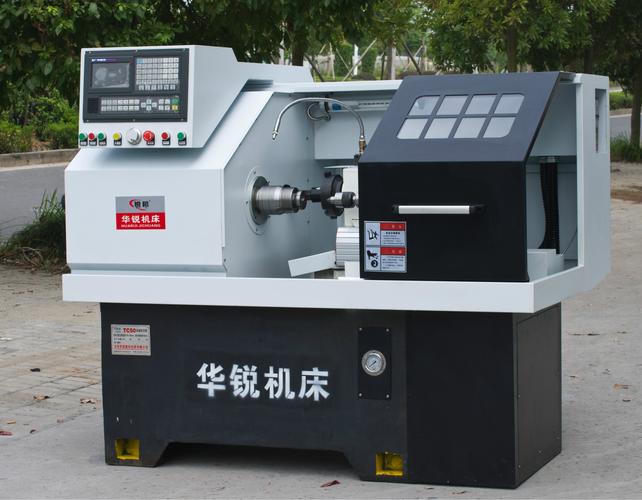
车床的功能部件除了主轴,还包括刀架、尾座、导轨、滚珠丝杠、卡盘、数控系统等。它们与主轴共同构成一个完整的工艺系统,任何一个环节的短板都会限制加工能力。
1. 刀架与转塔
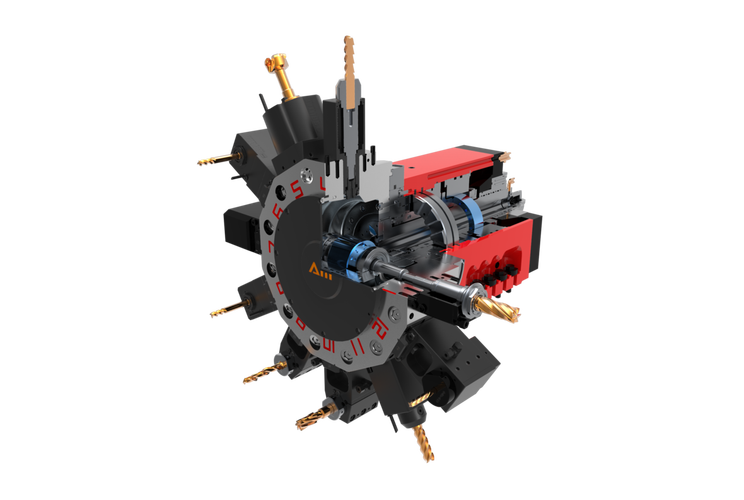
- 电动刀架和液压刀架决定换刀速度和重复定位精度。高端车床常用伺服转塔刀架,换刀时间可小于0.3秒。
- 动力刀塔(带旋转刀具)可实现车铣复合,大幅提升一次装夹完成多工序的能力。
2. 尾座与顶尖
- 尾座用于支撑细长轴类工件。重型车床的尾座需具备液压夹紧和可编程位移功能。
- 回转顶尖的精度直接影响轴类零件的同轴度。
3. 导轨与丝杠
- 硬轨(矩形/燕尾导轨)刚性好、抗震强,适合重切削;线轨(滚柱直线导轨)速度快、精度高,适合精加工。
- 滚珠丝杠的导程误差和预拉伸结构决定定位精度。C3级丝杠可满足大多数车床需求。
4. 卡盘与夹紧
- 液压卡盘、弹簧夹头和气动卡盘的应用,依赖于主轴端部接口。卡盘的夹持力和跳动量是重要指标。
5. 数控系统
- 数控系统是功能部件的‘大脑’,主流品牌如发那科、西门子、三菱,以及国产的广州数控、华中数控。系统与伺服驱动、主轴电机的匹配程度影响动态响应。
三、主轴与功能部件的选型策略
- 明确加工需求:若以重载粗车为主,应侧重主轴刚性和硬轨;若以高速精车为主,则优先电主轴和线轨。
- 考虑匹配性:主轴的通孔直径必须与卡盘、棒料通过能力协调;刀架高度需与主轴中心高一致。
- 全生命周期成本:进口主轴价格高,但寿命和精度保持性好;国产主轴性价比高,但需确认厂家的售后服务网络。
- 智能化趋势:现代功能部件正集成传感器(如主轴振动监测、丝杠温度补偿),为预测性维护提供数据。
四、市场格局与未来方向
目前,高端车床主轴和功能部件仍以德、日、瑞士企业为主,但国内厂家正在快速追赶。例如,一些企业已实现电主轴自主生产,并推出集成式主轴单元(主轴+编码器+电机一体)。
车床功能部件将朝着高速化、复合化、智能化发展:
- 电主轴转速可达20000rpm以上;
- 车铣复合功能部件成为标配;
- 利用物联网和AI算法实现主轴健康管理。
车床主轴厂家是机床产业链的关键一环,而功能部件的协同优化则决定了整机的用户价值。对于机床制造商和最终用户而言,理解两者的技术逻辑,将有助于在性能、成本和可靠性之间找到最佳平衡点。